


เทคนิคการแก้ไขข้อบกพร่องของไดอะแฟรมโบลเวอร์ PE ควรมุ่งเน้นไปที่การเชื่อมโยงหลัก 4 ประการ ได้แก่ การควบคุมอุณหภูมิ การปรับหัวดาย การเพิ่มประสิทธิภาพระบบทำความเย็น การยึดเกาะ และการจับคู่ขดลวด การปรับแบบไดนามิกควรทำตามพารามิเตอร์การทำงานของอุปกรณ์และผลตอบรับของคุณภาพเมมเบรน เทคนิคการดีบักเฉพาะและจุดปฏิบัติงานมีดังนี้:
I. การควบคุมอุณหภูมิ: การควบคุมชั้นที่แม่นยำ-ต่อ- เพื่อป้องกันการเสื่อมสภาพของวัตถุดิบ
กลยุทธ์การให้ความร้อนแบบหลายชั้น
เปิดเตา: ขั้นแรก ให้ความร้อนปลายแม่พิมพ์และสกรู (เช่นโซน 4, 5 และ 6) เป็นเวลา 2 ชั่วโมงที่ 150-180 องศา เพื่อเริ่มหลอมวัตถุดิบ อุ่นสกรูด้านหน้า (ส่วนที่ 1, 2 และ 3) ไว้ที่ 180-220 องศาเพื่อให้แน่ใจว่าวัตถุดิบถูกทำให้เป็นพลาสติกอย่างสมบูรณ์
การไล่ระดับอุณหภูมิ: ปรับอุณหภูมิตามดัชนีการหลอมเหลว (MI) ของวัตถุดิบ ยิ่ง MI สูง (ยิ่งมีของเหลวมากขึ้น) อุณหภูมิการประมวลผลก็จะยิ่งต่ำลง (เช่น เมื่อ MI=2g/10 นาที สามารถตั้งอุณหภูมิได้ที่ 180-200 องศา ) ยิ่ง MI ต่ำ อุณหภูมิที่ต้องการก็จะยิ่งสูงขึ้น (เช่น เมื่อ MI=0.5g/10 นาที ควรตั้งอุณหภูมิไว้ที่ 200-220 องศา )
Avoid overheating: Excessively high temperatures (>230 องศา ) สามารถนำไปสู่การคาร์บอไนซ์ของวัตถุดิบ ทำให้เกิดจุดดำหรือจุดคริสตัล หากอุณหภูมิต่ำเกินไป (< 160°C), the plasticization effect is poor and the transparency of the film is poor.
การตรวจสอบและการปรับเปลี่ยนแบบเรียลไทม์-
อุณหภูมิของแต่ละภูมิภาคจะถูกบันทึกทุกๆ 30 นาที โดยใช้เครื่องวัดอุณหภูมิอินฟราเรดหรือเซ็นเซอร์อุณหภูมิภายในเครื่องเพื่อให้แน่ใจว่ามีช่วงความผันผวนน้อยกว่าหรือเท่ากับ 5 องศา
หากตรวจพบอุณหภูมิที่ผิดปกติ (เช่น อุณหภูมิหัวแม่พิมพ์ลดลงอย่างกะทันหัน) ควรตรวจสอบคอยล์ทำความร้อนหรืออุปกรณ์ควบคุมอุณหภูมิทันที เพื่อป้องกันไม่ให้ฟองฟิล์มแตกเนื่องจากความไม่เสถียรของอุณหภูมิ
ครั้งที่สอง การปรับส่วนหัว: ความสม่ำเสมอของระยะห่างจะกำหนดความสม่ำเสมอของความหนาของฟิล์ม
การสอบเทียบช่องว่างแม่พิมพ์
การเลือกเครื่องมือ: วัดช่องว่างในแต่ละจุดของช่องเปิดแม่พิมพ์โดยใช้ฟีลเลอร์เกจมืออาชีพ AA (ความแม่นยำ 0.01 มม.) เพื่อให้แน่ใจว่าค่าเบี่ยงเบนของช่องว่างน้อยกว่าหรือเท่ากับ 0.05 มม.
วิธีการปรับ: ปรับระยะห่างอย่างละเอียดด้วยสลักเกลียวปรับหัวดาย ( (ปกติคือ M12-M16) การหมุนตามเข็มนาฬิกาจะทำให้ช่องว่างแคบลง และการหมุนทวนเข็มนาฬิกาจะทำให้ช่องว่างเพิ่มขึ้น
ผลการตรวจสอบ: สังเกตความสม่ำเสมอของความหนาของฟิล์มหลังจากสตาร์ทอุปกรณ์ หากพื้นที่หนาหรือบางเกินไป ให้เน้นที่การปรับไดโบลท์ที่สอดคล้องกัน
2. แม่พิมพ์มีพื้นผิวที่สะอาด
หลังจากปิดเครื่องแล้ว ให้ใช้เครื่องขูดทองแดงหรือลมอัดเพื่อทำความสะอาดวัสดุที่ตกค้างในช่องเปิดของแม่พิมพ์เพื่อป้องกันการอุดตันของสิ่งเจือปนทำให้เกิดการคายประจุที่ไม่สม่ำเสมอ
หากมีคาร์ไบด์อยู่ด้านในของหัวดาย ให้ถอดหัวดายออก แช่ไว้ในตัวทำละลาย (เช่น น้ำมันแร่สีขาว) แล้วเช็ดให้สะอาด
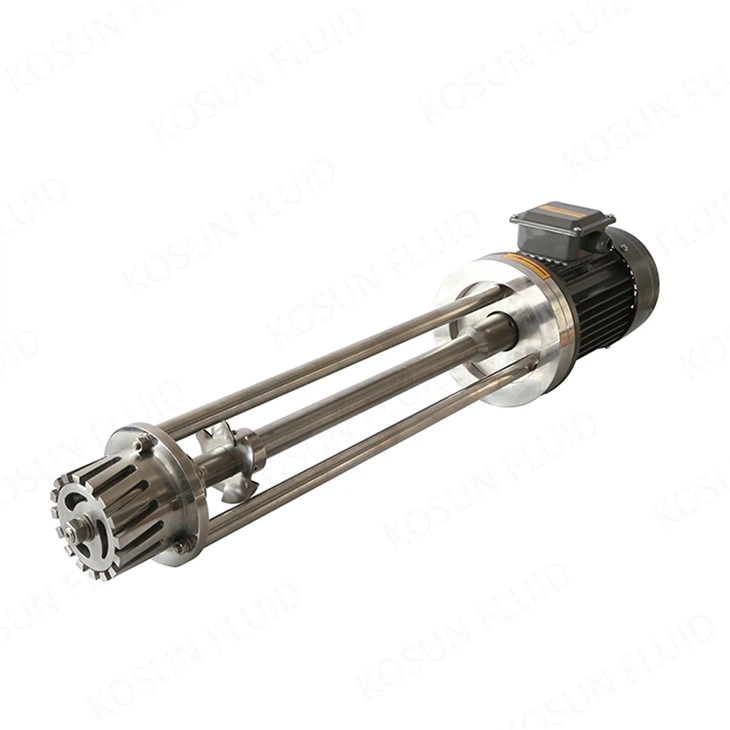
เครื่องผสมแรงเฉือนสูงแบบแบตช์
III. การเพิ่มประสิทธิภาพระบบทำความเย็น: การควบคุมวงแหวนแก๊สและอุณหภูมิของน้ำร่วมกัน
การดีบักวงแหวนลม
2. Wind volume adjustment: Adjust the wind volume of the air ring according to the diameter of the membrane bubble. If there is too much wind (>5 ลบ.ม./นาที) เมมเบรนจะเกิดฟองขึ้น หากปริมาณลมน้อยเกินไป (< 2m3/min), the cooling effect will be insufficient and the stiffness of the film will be poor.
การแก้ไขทิศทางลม: วัดความเร็วลมรอบๆ เครื่องวัดความเร็วลมเพื่อให้แน่ใจว่ามีการเบี่ยงเบนความเร็วลมน้อยกว่าหรือเท่ากับ 0.5 เมตรต่อวินาทีในแต่ละจุด เพื่อหลีกเลี่ยงความหนาของฟิล์มที่ไม่สม่ำเสมอ
การควบคุมอุณหภูมิของน้ำ (หากใช้น้ำหล่อเย็น)
The temperature of the cooling water should be 15-25°C. If the water temperature is too high (>30 องศา) ผลการทำความเย็นจะลดลง หากอุณหภูมิของน้ำต่ำเกินไป (< 10°C), the film bubbles may contract too quickly and burst.
ตรวจสอบท่อระบายความร้อนอย่างสม่ำเสมอเพื่อดูการอุดตันเพื่อให้แน่ใจว่าน้ำไหลได้อย่างราบรื่น
สี่. การจับคู่การยึดเกาะและการคดเคี้ยว: ความมั่นคงในการรับแรงตึงคือกุญแจสำคัญ
การปรับความเร็วในการลากจูง
ความเร็วการฉุดลากสามารถกำหนดได้ตามความหนาของฟิล์ม โดยทั่วไป ความเร็วในการฉุดลากคือ 1: 1.2 ถึงความเร็วของสกรู (เช่น เมื่อความเร็วของสกรูคือ 50rpm ความเร็วในการฉุดลากจะตั้งไว้ที่ 60 ม./นาที)
หากเกิดริ้วรอยบนแผ่นฟิล์ม ให้ลดความเร็วการยึดเกาะอย่างเหมาะสม หากฟิล์มยืดออกบางเกินไป ให้เพิ่มความเร็วการยึดเกาะ
การควบคุมความตึงของขดลวด
ปรับความตึงของขดลวดโดยใช้ตัวควบคุมความตึง (เช่น เบรกผงแม่เหล็ก) เพื่อให้แน่ใจว่าความตึงคงที่ที่ 5-15N (ขึ้นอยู่กับความกว้างและความหนาของฟิล์ม)
V. การทดสอบการทำงานที่ครอบคลุม: การทดลองผลิตและการเพิ่มประสิทธิภาพพารามิเตอร์
ทดสอบการตรวจสอบการผลิต
หลังจากสตาร์ทอุปกรณ์แล้ว จะสังเกตความเสถียรของฟองฟิล์ม ความโปร่งใสของเมมเบรน และความสม่ำเสมอของความหนาของเมมเบรนโดยการทดสอบที่ความเร็วต่ำ (เช่น ความเร็วสกรู 30 รอบต่อนาที)
ค่อยๆ เพิ่มความเร็วเป็นค่าเป้าหมาย (เช่น 80-120 RPM) และบันทึกแต่ละพารามิเตอร์ (อุณหภูมิ ความเร็วของสกรู ความเร็วการยึดเกาะ ฯลฯ) และข้อมูลคุณภาพของฟิล์ม
การปรับพารามิเตอร์อย่างละเอียด-
หากมีปรากฏการณ์ "นาฬิกาทราย" (ความกว้างของฟองฟิล์มเปลี่ยนแปลงเป็นระยะ) ความเร็วของสกรูจะเพิ่มขึ้นหรือความเร็วในการฉุดลดลงเพื่อยืดระยะเวลาการทำความเย็นของฟองฟิล์ม
หากความหนาของฟิล์มเบี่ยงเบนมากกว่า 10% สิ่งสำคัญคือต้องตรวจสอบว่าช่องว่างแม่พิมพ์ ปริมาตรลม และความเร็วในการยึดเกาะตรงกันหรือไม่
วี. ข้อควรระวังด้านความปลอดภัยและการบำรุงรักษา
การทำงานที่ปลอดภัย
ควรสวมถุงมือและแว่นตาป้องกันเมื่อทำการดีบักเพื่อหลีกเลี่ยงการไหม้หรือความเสียหายที่กระเซ็นจากส่วนประกอบที่มีอุณหภูมิสูง
ในระหว่างการทำงานของอุปกรณ์ ห้ามสัมผัสชิ้นส่วนที่กำลังหมุน (เช่น สกรู ลูกกลิ้งดึง ฯลฯ)
การบำรุงรักษาตามปกติ
ตรวจสอบระดับน้ำมันของตัวลดและน้ำมันอัดอากาศทุกๆ 8 ชั่วโมง หากมีข้อบกพร่องควรเติมให้ทันเวลา (คำแนะนำ 32# Mechanical Oil)
การทำความสะอาดวัสดุตกค้างภายในอุปกรณ์ทุกเดือนเพื่อป้องกันสกรูติดหรือการอุดตันของหัวดาย


